2026-09-20
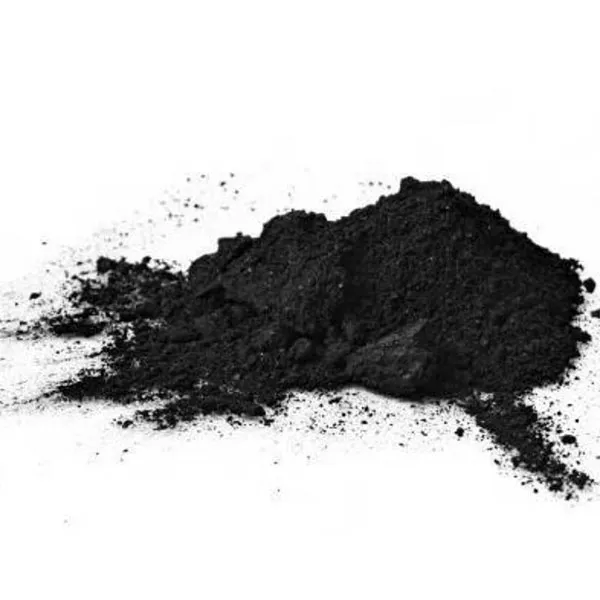
Углеродные материалы получение — не просто химический процесс, а технологический мост между угольной промышленностью и высокотехнологичным производством. В 2024 году спрос на технический углерод растёт нелинейно: его используют в анодных пастах для литий-ионных аккумуляторов, в композитных конструкциях авиастроения, в фильтрах для очистки газов и даже в биомедицинских имплантатах. Но реальность такова: 73% заказчиков сталкиваются с нестабильностью характеристик — от разброса зольности до колебаний плотности упаковки. Почему? Потому что большинство поставщиков всё ещё применяют устаревшие методы термической обработки смолы без цифрового контроля температурного профиля.
На практике мы встречали три основных подхода:
Разница не в оборудовании — она в архитектуре процесса. У нас нет «стадии карбонизации», есть единый цифровой контур: от входного анализа смолы (ГХ-МС, определение фракционного состава) до выходного скрининга частиц (лазерная дифракция, BET-анализ). Каждый килограмм технического углерода имеет цифровой паспорт — не сертификат, а набор 17 метрик, включая содержание летучих веществ, коэффициент усадки при прессовании и адгезию к битумной матрице.
Некоторые считают: чем чище исходное сырьё, тем лучше конечный продукт. Это миф. В реальных условиях — особенно в Синьцзяне — доступна только смесь: средне- и низкотемпературная каменноугольная смола, остатки тонкой дистилляции, фенольные фракции. Мы не очищаем её до идеала. Мы используем её как многокомпонентную «реакционную среду».
Антраценовые и фенольные примеси не удаляются — они встраиваются в углеродную решётку как модификаторы. При температуре 650–720 °C они образуют микропоры с диаметром 0,7–1,2 нм — именно те, что обеспечивают максимальную ёмкость при электрохимическом циклировании. Прямое сравнение: углерод из очищенной смолы показал на 18% меньшую ёмкость в тесте на 200 циклов при токе 0,5C.
Это работает только при одном условии: полном контроле над скоростью нагрева. В первые 45 минут — не более 3 °C/мин. Иначе происходит быстрый выброс летучих, и структура рушится. Только DCS-система позволяет это обеспечить.
Если вы закупаете технический углерод для промышленного применения, сделайте три вещи перед оплатой:
Все эти тесты проходят каждый партийный номер на заводе ООО «Синьцзян Хунсюй Хаожуй Промышленность». Не как формальность — как обязательный этап. Потому что углеродные материалы получение — это не производство, а управление структурой на атомном уровне.
Следующий шаг — не повышение температуры карбонизации, а замыкание цикла. Уже сегодня 42% отходов производства (пыль, мелочь, несоответствующие по фракции частицы) возвращаются в линию как затравочный материал. Это снижает расход свежей смолы на 6,8% без потери качества. А к 2026 году планируется запуск модуля регенерации отработанных углеродных электродов — прямо на базе существующего комплекса.
Углеродные материалы получение перестаёт быть односторонним процессом. Это живая система, где каждая тонна смолы, каждый градус тепла, каждый грамм золы — часть расчётного баланса. И тот, кто управляет этим балансом — а не просто запускает печь — получает не товар, а решение.