2026-09-20
Углеродные композитные материалы — не просто модное слово в технических спецификациях. Это реальный инструмент повышения ресурса оборудования, снижения энергозатрат и устойчивого развития промышленных цепочек. Мы регулярно сталкиваемся с запросами от металлургических комбинатов, производителей строительных связующих и химических предприятий: «Как обеспечить стабильность углеродного наполнителя в пековых композитах?», «Почему технический углерод из смолы даёт лучшую адгезию в электродных массах, чем сажа?». Ответы лежат не в теории — а в контролируемой глубокой переработке сырья.
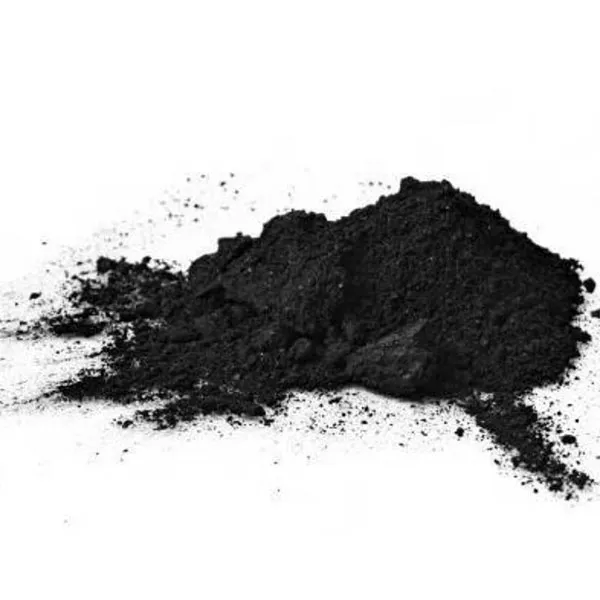
Углеродные композитные материалы — это не однородная масса, а системное решение: матрица (часто каменноугольный пек или модифицированный фенольный связующий) + углеродный наполнитель (технический углерод, графитизированные частицы, активированный уголь). Их преимущество проявляется при конкретных нагрузках: температуре выше 300 °C, агрессивной химической среде, высоком давлении или необходимости электропроводности. Например, в анодах алюминиевых электролизёров — стабильность формы критична. Пек с высоким содержанием β-смолы и углеродным наполнителем с удельной поверхностью 15–25 м²/г снижает деформацию на 40% по сравнению с традиционными составами. В строительных битумных модификаторах — ключевая задача: предотвратить растрескивание при минусовых температурах. Здесь работает не просто «углерод», а специально диспергированный технический углерод с узким распределением частиц по размеру — он создаёт каркасную сеть внутри битума.
Многие заказчики считают: «Если углеродный порошок соответствует ГОСТ 12712—2018 — значит, всё в порядке». Но практика показывает обратное. При использовании непроверенной каменноугольной смолы даже с нормальным содержанием нафталина возможны скрытые примеси — например, остатки моющих масел или фракции низкотемпературной перегонки. Они нарушают термостабильность пека, а значит — и всего композита. На производственной площадке ООО Синьцзян Хунсюй Хаожуй Промышленность входной контроль включает не только определение плотности и вязкости смолы, но и газохроматографический анализ её фракционного состава. Только после подтверждения отсутствия летучих соединений с точкой кипения ниже 180 °C смола попадает в блок глубокой переработки. Это позволяет гарантировать стабильность выхода технического углерода с содержанием золы ≤0,3% и удельной поверхностью 18–22 м²/г — параметры, критичные для формирования однородной матрицы в композитах.
Самый точный лабораторный анализ бессилен без стабильности технологического процесса. В проекте мощностью 300 000 тонн смолы в год используется распределённая система управления DCS с жёсткой привязкой к температурным профилям ректификации и карбонизации. Каждый цикл — от подачи сырья до отгрузки технического углерода — фиксируется с шагом 2 секунды. Если отклонение температуры в реакторе карбонизации превышает ±3 °C в течение более 15 секунд — система автоматически корректирует подачу теплоносителя и отправляет уведомление оператору. Такая прозрачность исключает «человеческий фактор» при выборе партии для композитного производства. Результат: коэффициент вариации показателя твёрдости пека — менее 1,2%, а не 4–6%, как на линиях без цифрового мониторинга.
Некоторые поставщики предлагают «низкоуглеродные» композиты, но не указывают, как достигнута эта цель. Углеродные композитные материалы могут быть экологичными только если их компоненты получены из вторичного сырья с минимальной добавкой энергии. ООО Синьцзян Хунсюй Хаожуй Промышленность использует в качестве исходного сырья побочные продукты углехимических предприятий Синьцзяна — смолы, остающиеся после коксования и газификации. Общее энергопотребление на тонну технического углерода здесь на 22% ниже, чем при производстве из нефтяного кокса. Это напрямую влияет на углеродный след конечного композита: при одинаковой прочности его жизненный цикл даёт на 18% меньше CO₂-эквивалента. Для заказчиков это не абстракция — это соответствие требованиям ЕС по экологическим сертификатам и возможность участия в тендерах с «зелёными» критериями оценки.
Углеродные композитные материалы перестали быть нишевым решением. Их эффективность зависит не от количества углерода в составе — а от того, насколько точно контролируется его происхождение, структура и взаимодействие с матрицей. Стабильность, повторяемость, цифровая прозрачность и экологическая ответственность — не отдельные преимущества. Это единый технологический стандарт, который уже сегодня применяется в промышленных цепочках от Шаваня до Бремена.