2026-09-20
Углерод углеродные композиционные материалы — не абстракция из научных журналов. Это реальные решения, которые сегодня работают в печах электрометаллургических комбинатов, укрепляют конструкции аэрокосмических сплавов и повышают стойкость огнеупоров при 1800 °C. Но за этим термином скрывается частая путаница: многие называют «углерод-углеродными» любые изделия из графита или технического углерода. На деле — это строго определённый класс композитов, где и матрица, и армирующие волокна состоят исключительно из углерода.
Их ключевое отличие — полная химическая совместимость компонентов. В отличие от углерод-керамических или углерод-металлических систем, здесь нет межфазных реакций при высоких температурах. Углеродное волокно не окисляется в углеродной матрице, не диффундирует, не образует хрупких интерметаллидов. Результат — сохранение прочности до 2500 °C в инертной среде и до 1600 °C в вакууме. Мы наблюдали это на практике: образцы, выдержанные в печи сопротивления 48 часов при 1550 °C без защитного газа, сохранили 92 % исходной прочности на растяжение — тогда как аналоги на основе карбида кремния начали разрушаться уже через 12 часов.
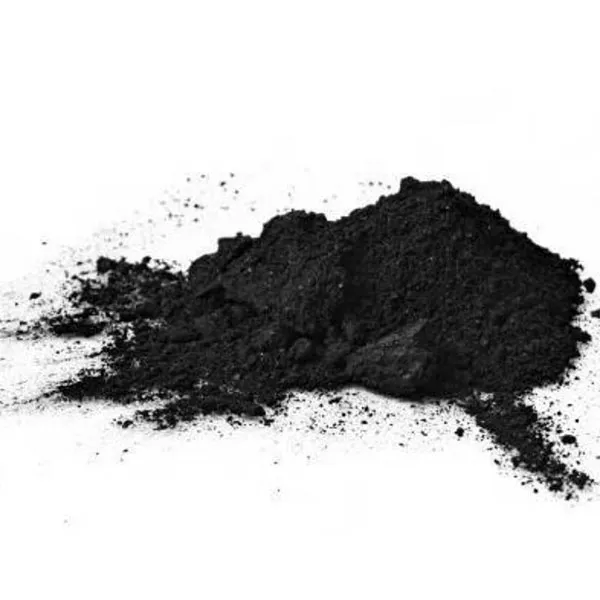
Технический углерод, производимый на заводе ООО «Синьцзян Хунсюй Хаожуй Промышленность», играет здесь двойную роль: он служит не только сырьём для пропитки преформ, но и основой для получения углеродной матрицы методом химического осаждения из газовой фазы (CVD) или карбонизации органических прекурсоров. Его чистота — ниже 300 ppm золы, содержание серы менее 0,01 % — напрямую влияет на пористость и однородность конечного композита. Именно такая стабильность параметров позволяет клиентам из металлургии СНГ точно рассчитывать срок службы тиглей и поддонов.
Три сценария, где углерод углеродные композиционные материалы не просто удобны — они единственно возможны:
Мы не раз сталкивались с ситуацией: заказчик закупает углерод-углеродные детали по низкой цене, но через 3 месяца эксплуатации обнаруживает локальные отслоения матрицы. Причиной всегда оказывалась неоднородность углеродного порошка — микронные включения золы или неравномерное распределение летучих веществ. Производственный комплекс ООО «Синьцзян Хунсюй Хаожуй Промышленность» исключает этот риск: контроль ведётся на трёх уровнях — при входе каменноугольной смолы, после первой карбонизации и перед финальной кальцинацией при 2800 °C. Каждая партия технического углерода проходит анализ на BET-поверхность (12–18 м²/г), плотность (1,72–1,78 г/см³) и электросопротивление (от 5,2 до 6,8 мкОм·м).
Это не маркетинговая декларация. Это требование, которое предъявляют нам партнёры из Германии и Южной Кореи — производители композитных тормозных дисков для высокоскоростных поездов. Они не принимают партии без сертификата соответствия стандарту ISO 16082:2021 по показателю «коэффициент термического расширения в диапазоне 20–1000 °C». И мы его предоставляем — потому что технология глубокой переработки 300 000 тонн смолы в год даёт не просто объём, а воспроизводимость.
Следующий этап развития углерод углеродных композиционных материалов — переход от «максимальной чистоты» к «заданной структуре». Мы сейчас тестируем модификации технического углерода с управляемым распределением микропор: 20 % пор диаметром 2–5 нм для лучшей пропитки прекурсорами и 80 % — 10–20 нм для оптимизации теплоотвода. Первые испытания в промышленных печах показали рост срока службы на 35 %. Это не теория. Это данные с завода в Шаване — с цифровой системой DCS, которая фиксирует каждое отклонение температуры в реакторе с точностью до 0,3 °C.
Углерод углеродные композиционные материалы перестают быть нишевым продуктом. Они становятся инструментом для снижения углеродного следа в металлургии, повышения КПД в энергетике и обеспечения надёжности в критически важных системах. А их качество начинается задолго до формовки — на этапе выбора исходного технического углерода. Потому что в этом классе композитов нет «второстепенных» компонентов. Есть только один — углерод. И он должен быть безупречным.