2026-09-20
Производство углеродных материалов — не просто этап переработки угля. Это точная наука, где каждый градус температуры, каждый процент извлечения и каждая секунда времени контакта влияют на стабильность технического углерода в металлургических электродах, адгезию каменноугольного пека в битумных модификаторах и чистоту нафталина в производстве пластиков. Мы работаем с этими продуктами ежедневно — от приёмки смолы на входе до анализа остаточного содержания серы в финальной фракции. И знаем: успех начинается не с объёма, а с контроля.
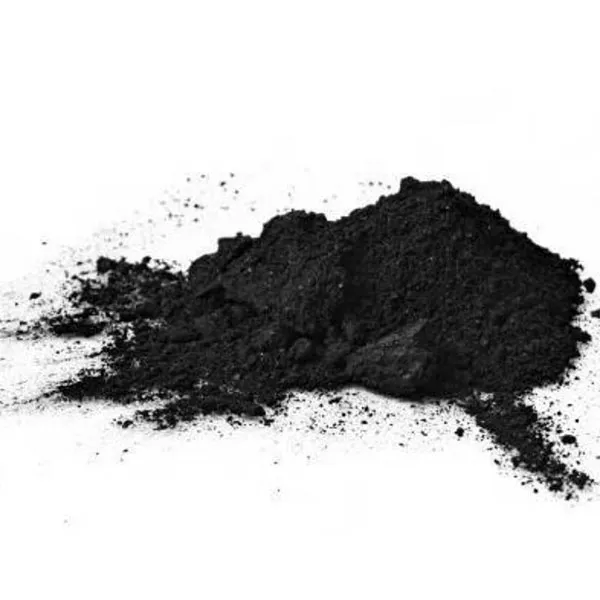
Каменноугольная смола — не отход. Это концентрат ароматических углеводородов, скрытый потенциал, требующий глубокой переработки. Простое фракционирование даёт лишь базовые масла. А вот проект мощностью 300 000 тонн в год — это другое дело. Здесь смола проходит последовательную термическую обработку, вакуумную дистилляцию и многоступенчатую ректификацию. В результате — не три, а семь целевых фракций: от промывочного масла с точкой вспышки +110 °C до сырого фенола с содержанием фенола не ниже 85 %. Технический углерод формируется в коксовых барабанах при строго выдержанных 550–620 °C. Его удельная поверхность — 25–35 м²/г, зольность — менее 0,3 %. Именно такие параметры позволяют использовать его как наполнитель в анодных пастах без риска расслоения.
Некоторые считают: если оборудование новое — автоматизация не нужна. Опыт показывает обратное. При ручном управлении колонной ректификации отклонение температуры на 3 °C сдвигает фракцию нафталина в сторону метилнафталинов — и готовый продукт не соответствует ГОСТ 2197–2019. Распределённая система управления (DCS) устраняет этот риск. Она синхронизирует 420 датчиков давления, температуры и уровня, корректирует подачу пара в режиме реального времени и фиксирует каждое отклонение в цифровом журнале. Результат: повторяемость фракционного состава — ±0,8 %, а время настройки нового режима сократилось с 4 часов до 22 минут. Автоматизация здесь — не роскошь, а условие соответствия ISO 9001 на каждом литре пека.
Низкоуглеродное производство — это не снижение выбросов за счёт сокращения объёмов. Это повышение выхода целевого продукта на тонну сырья. На заводе в Шаване тепло от дистилляционных колонн направляется в систему предварительного подогрева смолы — экономия 18 % энергозатрат. Отходящие газы из коксования используются как топливо для паровых котлов. Даже фильтраты очистки проходят повторную экстракцию: из 1 тонны «грязного» масла получают дополнительно 120 кг антраценового концентрата. Такой подход позволил снизить удельные выбросы CO₂ на 23 % по сравнению с проектом мощностью 80 000 тонн — без потери качества и без увеличения себестоимости.
Именно так рождается продукт, который сохраняет стабильные характеристики даже при длительном хранении в условиях высокой влажности — как подтвердили наши клиенты в Казахстане и Узбекистане. Производство углеродных материалов здесь — не цепочка операций. Это единая, контролируемая, воспроизводимая система, где каждый элемент усиливает надёжность следующего.